- Что такое термоформование и где применяется ПЭТ-плёнка
- Какие характеристики ПЭТ-плёнки влияют на качество упаковки
- Какие виды ПЭТ-плёнки используют для термоформования
- Как свойства ПЭТ-плёнки влияют на процесс термоформования
- Как выбрать ПЭТ-плёнку для конкретной производственной задачи
- Какие параметры изделия и оборудования учитывать
- Как проверить материал перед серийным производством
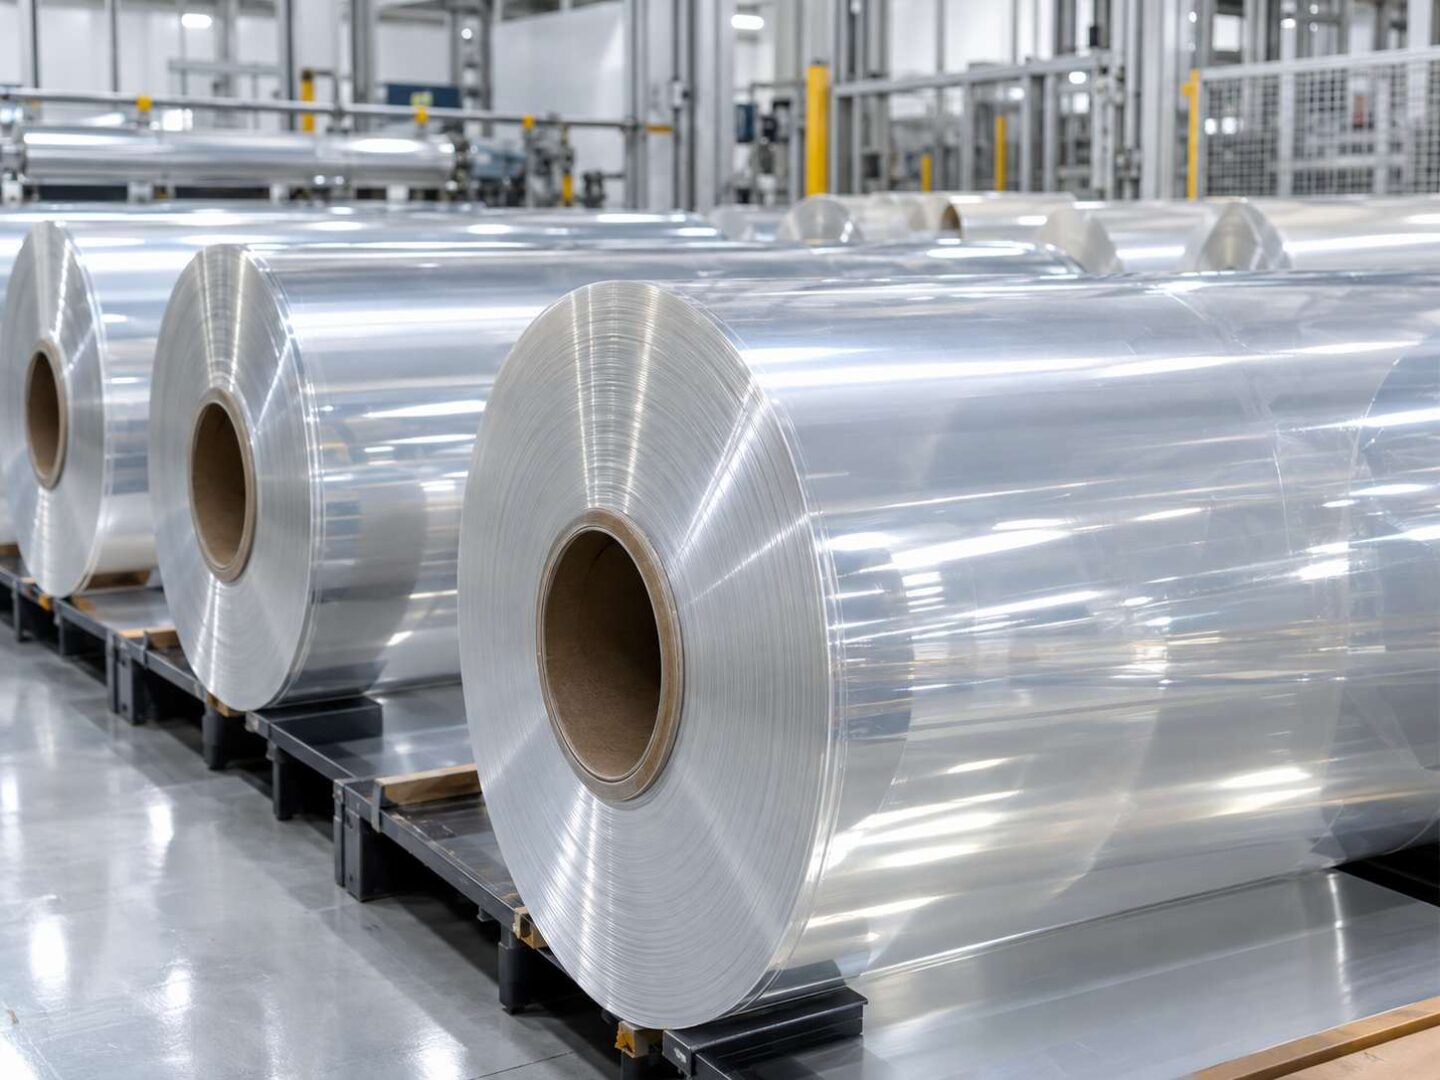
ПЭТ-плёнку для термоформования выбирают под конкретное изделие, пресс-форму и параметры линии. При закупке важно учитывать не только толщину, но и равномерность полотна, жесткость, прозрачность, тип сырья, ширину рулона и поведение при нагреве. Разберём, что влияет на качество упаковки и что проверить до серийного запуска.
Что такое термоформование и где применяется ПЭТ-плёнка
Термоформование пластика — процесс, при котором лист или рулонное полотно нагревают до пластичного состояния, формуют вакуумом, давлением или их комбинацией, затем охлаждают и обрезают. Такая технология термоформования пластмасс позволяет серийно выпускать упаковку с заданной геометрией.
Основное применение ПЭТ-плёнки — стаканы пластиковые, крышки, контейнеры, лотки, коррексы, блистеры и вкладыши. ПЭТ особенно востребован там, где важны прозрачность упаковки, аккуратный внешний вид и достаточная жесткость готового изделия.
Какие характеристики ПЭТ-плёнки влияют на качество упаковки
Основные характеристики ПЭТ-плёнки работают в комплексе. Толщина влияет на запас материала при вытяжке, прозрачность — на внешний вид, а равномерность полотна — на стабильность формования. Поэтому свойства ПЭТ-плёнки оценивают и по спецификации, и на конкретной линии.
Толщина и равномерность материала
Чем глубже изделие, тем больше материал растягивается по стенкам и дну. Слишком тонкая заготовка может дать ослабленные углы и стенки, а неоправданно большая толщина увеличивает расход сырья и меняет режим прогрева.
Не менее важна одинаковая толщина по всей ширине. Разнотолщинность приводит к неравномерному нагреву и вытяжке: одна часть изделия формуется нормально, другая получается тоньше или хуже держит геометрию.
Optipak выпускает ПЭТ в рулонах и листах для формовочных производств. В каталоге представлены варианты разной толщины и ширины, поэтому материал можно согласовать с рабочей зоной оборудования и раскладкой формы.
Прочность, жёсткость и устойчивость к деформации
Готовая упаковка должна сохранять форму при наполнении и транспортировке. В глубоких формах наиболее уязвимы углы, дно и переходные зоны. Если стенка там чрезмерно истончается, изделие теряет жёсткость. Проблему решают подбором толщины и корректировкой режима формования.
Прозрачность и качество поверхности
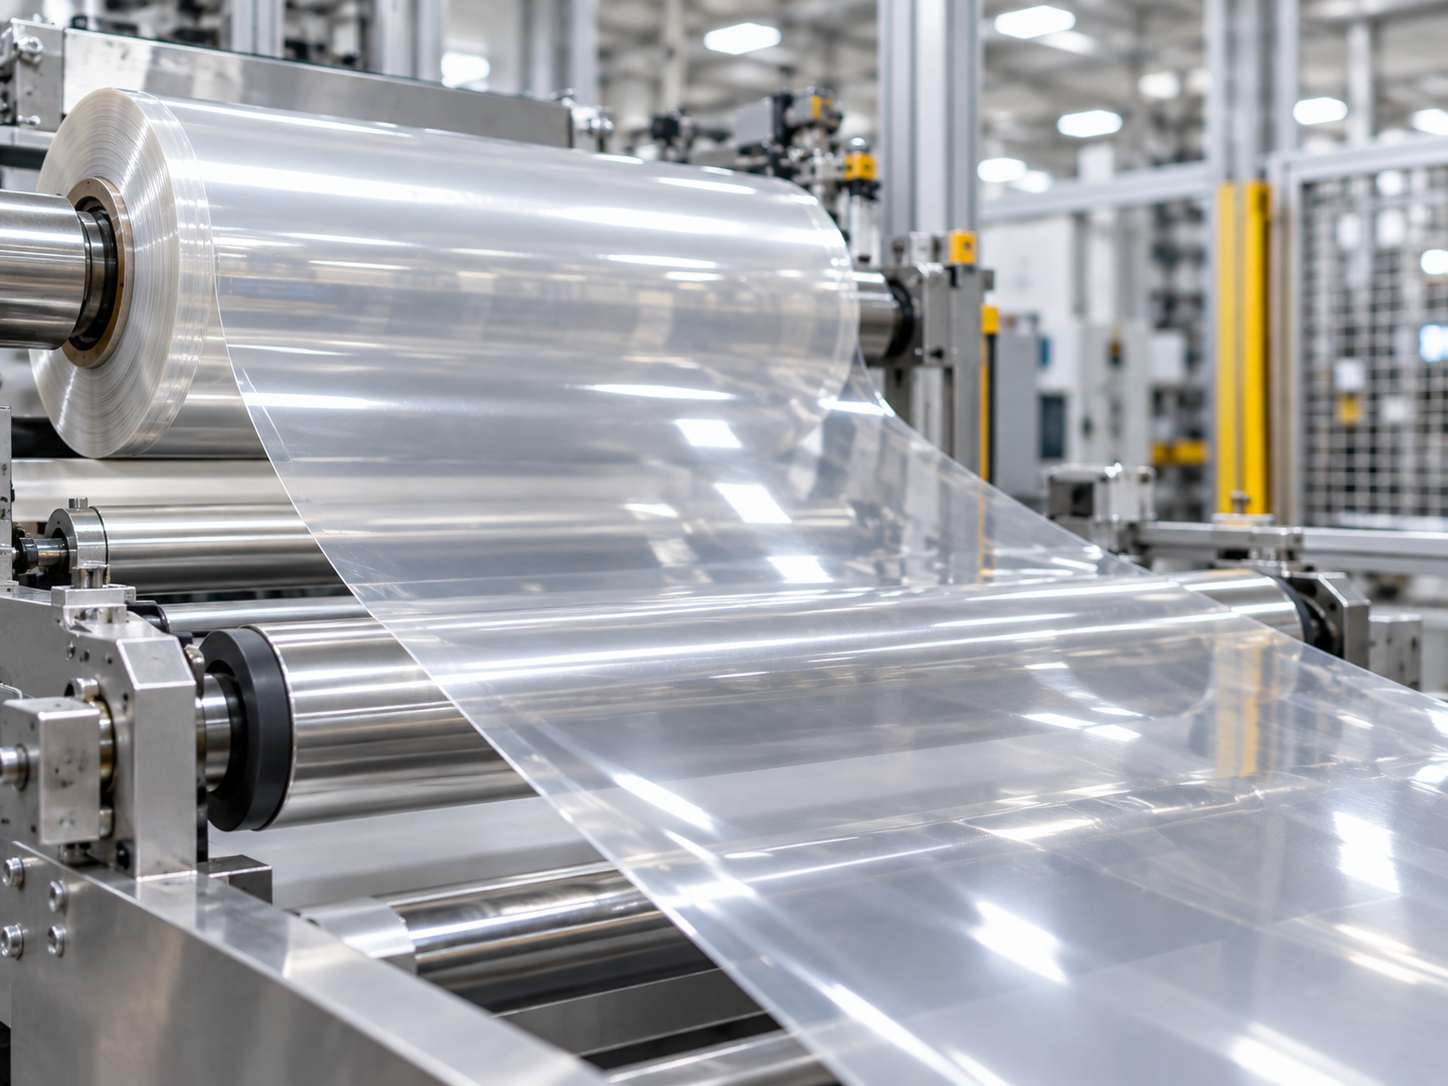
Для стаканов, контейнеров и блистеров прозрачность часто является частью товарного вида. На ПЭТ заметны царапины, включения, помутнение и следы локального перегрева.
Поэтому качество поверхности стоит проверять не только на исходной ПЭТ-плёнке, но и на готовом пробном изделии. После нагрева материал должен сохранять однородный внешний вид без выраженных мутных зон и дефектов.
Какие виды ПЭТ-плёнки используют для термоформования
Для производства прозрачной формованной упаковки широко применяют APET — аморфный полиэтилентерефталат с хорошими оптическими свойствами. RPET обозначает материал с содержанием переработанного ПЭТ. При этом переработанное сырьё также может использоваться для производства аморфной плёнки.
Если сравнивать APET и RPET, отличия важно оценивать с учетом состава, структуры материала и требований к готовому изделию. На прозрачность, формуемость и повторяемость характеристик влияют качество сырья, технология производства и содержание вторичного полимера.
Выбирая первичный и переработанный ПЭТ, учитывайте техническую документацию, условия дальнейшей переработки и назначение упаковки. Если изделие будет контактировать с пищевой продукцией, необходимо отдельно подтвердить пригодность конкретного материала для такого применения.
Как свойства ПЭТ-плёнки влияют на процесс термоформования
Основные особенности термоформования ПЭТ связаны с равномерным нагревом. Полотно должно стать достаточно пластичным для вытяжки, но не перегреться. Недогретый материал хуже повторяет контур формы, а избыточный нагрев может вызвать провисание, помутнение и нестабильную толщину.
Температура термоформования ПЭТ не задаётся одной цифрой для всех производств. Рабочий режим зависит от типа ПЭТ, толщины полотна, времени нагрева, конструкции оборудования, формы и скорости цикла. Поэтому температуру подбирают на тестовом запуске, ориентируясь на рекомендации к конкретному материалу.
Как нагрев и глубина вытяжки влияют на результат
При увеличении глубины формы материал сильнее перераспределяется между бортом, стенками и дном. Недостаточный нагрев может привести к недоформованным участкам, а чрезмерный — к сильному провисанию и неравномерной толщине.
Для сложного изделия учитывают глубину, радиусы, углы и ширину дна. Иногда повышение температуры не решает проблему: требуется другая исходная толщина, отдельная настройка зон нагрева или дополнительная помощь при формовании.
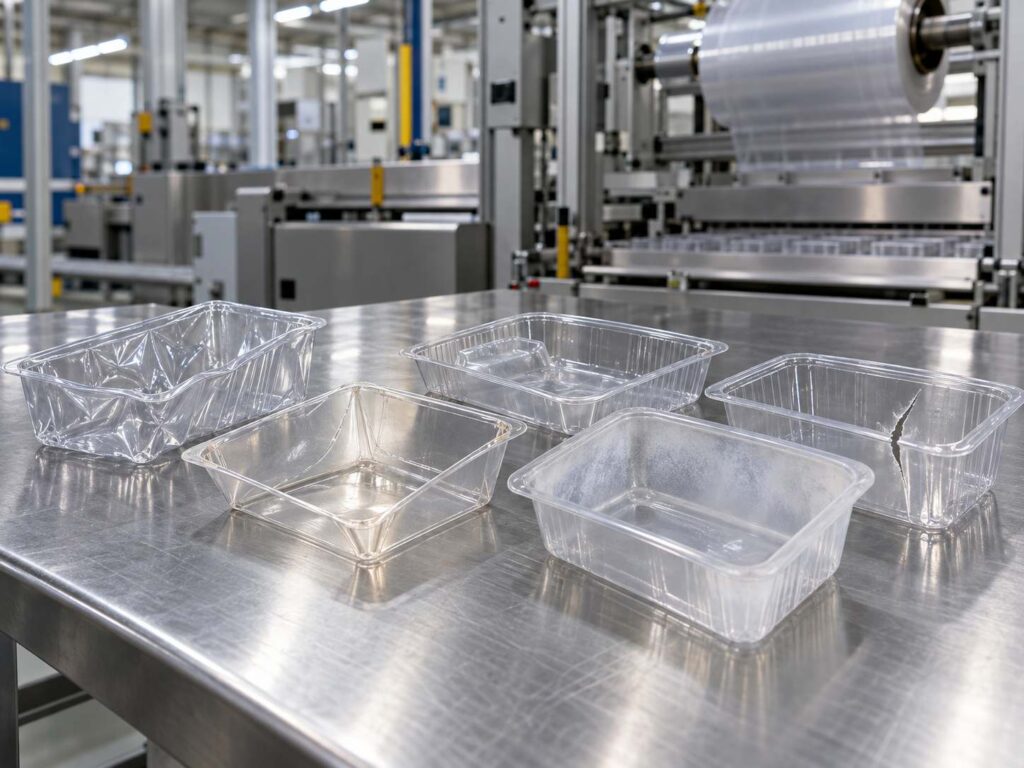
Типичные дефекты и причины их появления
На проблемы с материалом или настройкой процесса указывают:
- складки — неравномерный нагрев или избыток материала в отдельных зонах;
- тонкие углы и дно — чрезмерная вытяжка или недостаточная исходная толщина;
- недоформовка — слабый прогрев, вакуум или слишком короткий цикл;
- помутнение — перегрев или изменение структуры материала;
- разрывы — чрезмерная вытяжка, дефект полотна или неподходящий режим.
Если дефект постоянно возникает в одной зоне, нужно проверять не только сырьё, но и нагреватели, вакуумные каналы, форму и подачу полотна.
Как выбрать ПЭТ-плёнку для конкретной производственной задачи
Чтобы понять, как выбрать ПЭТ-плёнку для термоформования, сначала определяют параметры будущего изделия: размеры, глубину, требуемую жесткость, прозрачность и условия эксплуатации.
Грамотный выбор ПЭТ-плёнки для производства упаковки строится на сочетании типа сырья, толщины, ширины, качества поверхности и стабильности партии. Для рулонной линии дополнительно важны параметры намотки и соответствие ширины рабочей зоне оборудования.
Optipak производит ПЭТ-плёнку и листовой материал для дальнейшего формования. Как производитель пластиковой тары, компания работает с сырьем для стаканов, крышек, контейнеров, коррексов и других упаковочных изделий.
| Параметр | На что влияет | Что учитывать при выборе |
| Толщина ПЭТ-плёнки | Жёсткость и распределение материала | Глубину вытяжки и конструкцию изделия |
| Равномерность толщины | Стабильность формования | Одинаковую толщину по ширине полотна |
| Ширина рулона | Расход материала и работу линии | Рабочую ширину оборудования и раскладку формы |
| Прозрачность | Внешний вид упаковки | Требования к стаканам, контейнерам и блистерам |
| Тип ПЭТ | Формуемость и свойства изделия | Первичный ПЭТ, APET или материал с RPET |
| Качество поверхности | Вид готового изделия | Отсутствие царапин, включений и помутнений |
Какие параметры изделия и оборудования учитывать
Перед заказом материала нужно сопоставить:
- рабочую ширину линии и формат рулона;
- размеры и количество гнезд формы;
- глубину вытяжки и радиусы;
- требуемую жесткость изделия;
- способ формования;
- расположение и количество зон нагрева;
- скорость линии и длительность цикла;
- требования к прозрачности и поверхности.
Термоформовочная плёнка должна подходить именно под эту комбинацию параметров. Одинаковая толщина у двух материалов еще не означает одинаковое поведение на конкретном оборудовании.
Как проверить материал перед серийным производством
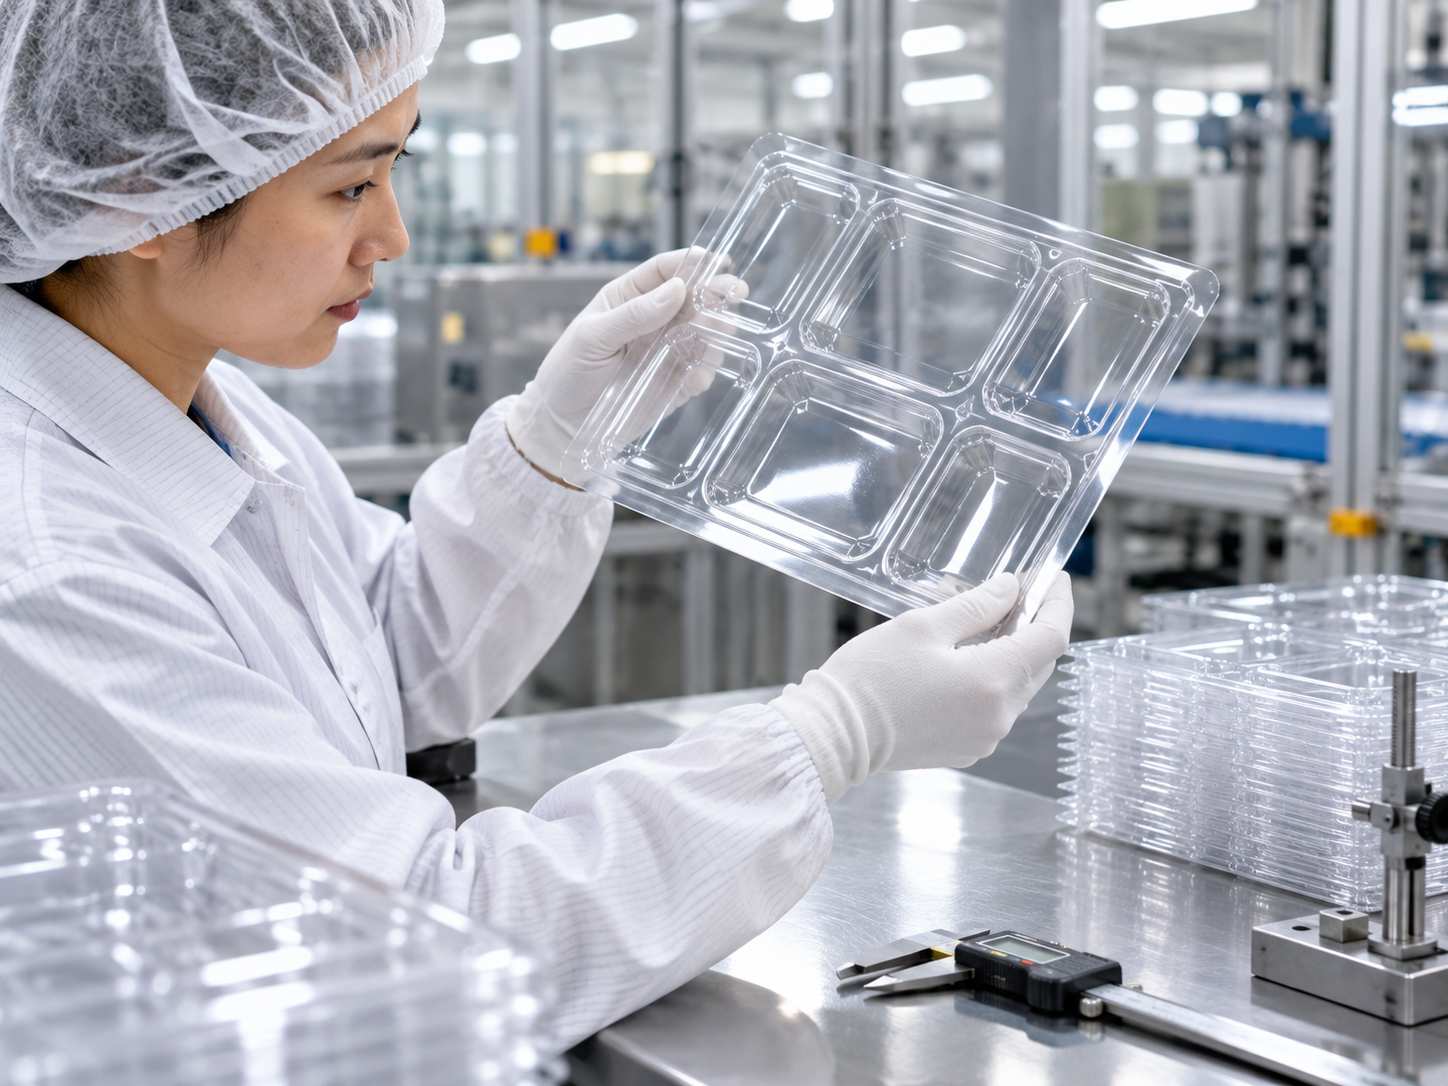
Техническая спецификация помогает отобрать материал, но окончательную оценку даёт пробное формование. Перед крупной закупкой стоит изготовить небольшую партию и проверить геометрию, распределение толщины, прозрачность, качество обрезки и стабильность изделия после охлаждения.
Важно тестировать материал на том оборудовании и с той формой, которые будут использоваться в серии. Если для получения нормального изделия приходится работать на границе возможностей линии, такой режим может оказаться нестабильным при длительном выпуске.
Правильно подобранная ПЭТ-плёнка — это не просто материал нужной толщины. Она должна соответствовать изделию, форме и возможностям линии. Чем точнее согласованы параметры сырья и процесса, тем ниже риск брака и тем стабильнее результат при серийном производстве.
-
 Бабл ти и с чем его едят: гайд по главному летнему тренду для украинских кофеенДетальнее
С приходом тепла улицы украинских городов снова наполняются людьми: открываются летние террасы, оживают парки, начинаются...
-
От ресторанной подачи до пикника: тренды украинского фуд-корта и роль качественной упаковкиДетальнее
Современный рынок HoReCa в Украине активно меняется вместе с привычками потребителей. С приходом теплого сезона...
-
Будущее одноразовой посуды: экологичные материалы и устойчивые решенияДетальнее
Современный рынок упаковки стремительно меняется под влиянием глобальных экологических вызовов и новых требований потребителей. Сегодня...
-
Почему прозрачные стаканы из качественной ПЭТ пленки — must-have для вашей кофейни этой веснойДетальнее
С первыми теплыми днями меняется не только гардероб людей, но и их вкусовые привычки. Горячий...
-
ПЭТ упаковка для пищевой промышленности: почему в 2026 году выгодно купить ПЭТ таруДетальнее
Современная пищевая упаковка — это не просто оболочка, а важная часть стратегии продаж. В 2026...