- Що таке термоформування і де застосовується ПЕТ-плівка
- Які характеристики ПЕТ-плівки впливають на якість упаковки
- Які види ПЕТ-плівки використовують для термоформування
- Як властивості ПЕТ-плівки впливають на процес термоформування
- Як вибрати ПЕТ-плівку для конкретного виробничого завдання
- Які параметри виробу та обладнання враховувати
- Як перевірити матеріал перед серійним виробництвом
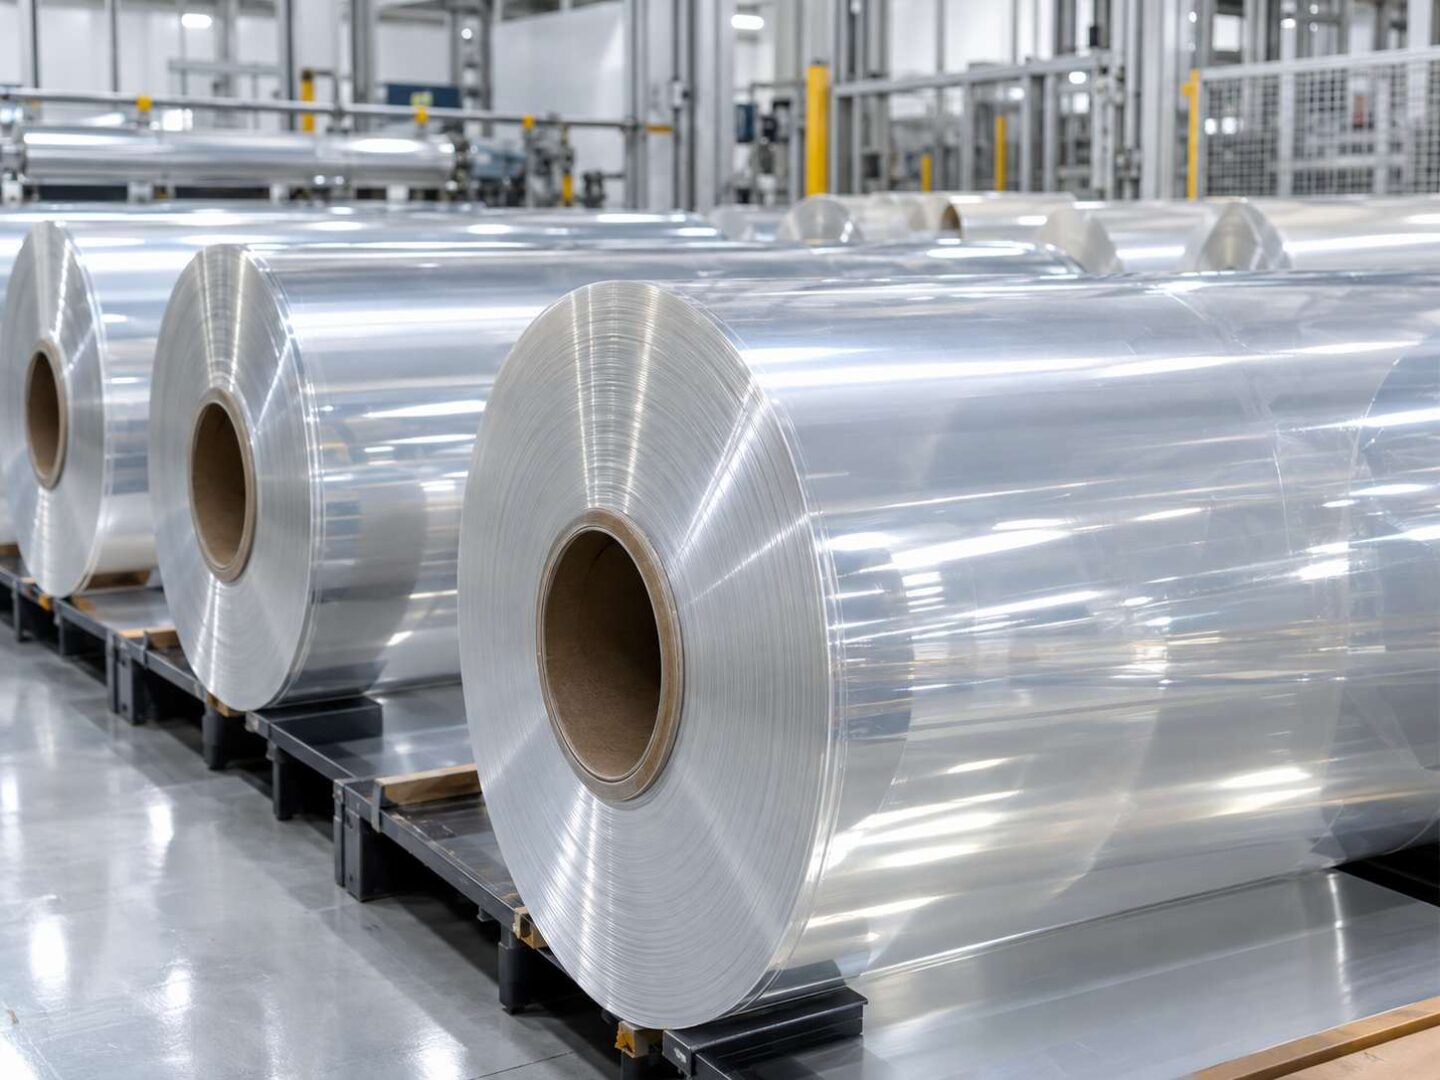
ПЕТ-плівку для термоформування вибирають під конкретний виріб, пресформу та параметри лінії. Під час закупівлі важливо враховувати не лише товщину, а й рівномірність полотна, жорсткість, прозорість, тип сировини, ширину рулону та поведінку під час нагрівання. Розберемо, що впливає на якість упаковки та що перевірити до серійного запуску.
Що таке термоформування і де застосовується ПЕТ-плівка
Термоформування пластику – процес, під час якого лист або рулонне полотно нагрівають до пластичного стану, формують вакуумом, тиском або їх комбінацією, потім охолоджують і обрізають. Така технологія термоформування пластмас дозволяє серійно випускати упаковку із заданою геометрією.
Основне застосування ПЕТ-плівки – стакани пластикові, кришки, контейнери, лотки, корекси, блістери та вкладиші. ПЕТ особливо затребуваний там, де важливі прозорість упаковки, акуратний зовнішній вигляд і достатня жорсткість готового виробу.
Які характеристики ПЕТ-плівки впливають на якість упаковки
Основні характеристики ПЕТ-плівки працюють у комплексі. Товщина впливає на запас матеріалу під час витягування, прозорість – на зовнішній вигляд, а рівномірність полотна – на стабільність формування. Тому властивості ПЕТ-плівки оцінюють і за специфікацією, і на конкретній лінії.
Товщина та рівномірність матеріалу
Чим глибший виріб, тим більше матеріал розтягується по стінках і дну. Через недостатню товщину заготовки кути та стінки готового виробу можуть бути надто тонкими, а невиправдано велика товщина збільшує витрати сировини та змінює режим прогрівання.
Не менш важлива однакова товщина по всій ширині. Різнотовщинність призводить до нерівномірного нагрівання та витягування: одна частина виробу формується правильно, інша виходить тоншою або гірше тримає геометрію.
Optipak випускає ПЕТ у рулонах і листах для формувальних виробництв. У каталозі представлені варіанти різної товщини та ширини, тому матеріал можна узгодити з робочою зоною обладнання та розкладкою форми.
Міцність, жорсткість і стійкість до деформації
Готова упаковка повинна зберігати форму під час наповнення та транспортування. У глибоких формах найбільш уразливі кути, дно та перехідні зони. Якщо стінка там надмірно стоншується, виріб втрачає жорсткість. Проблему вирішують підбором товщини та коригуванням режиму формування.
Прозорість і якість поверхні
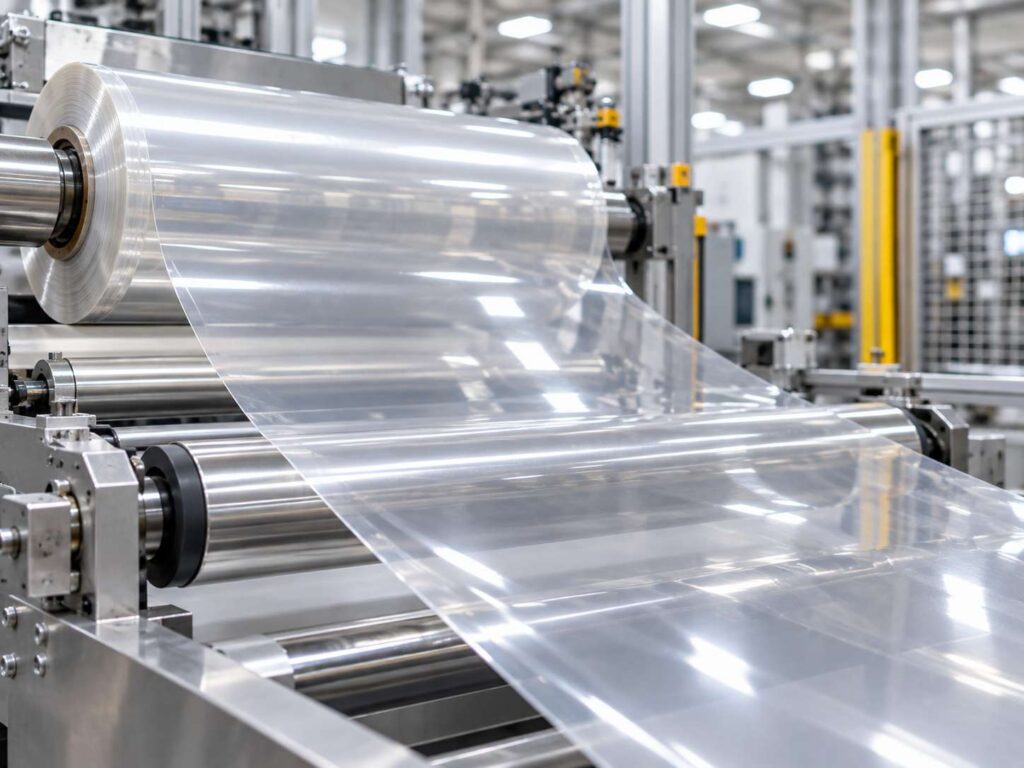
Для стаканів, контейнерів і блістерів прозорість часто є частиною товарного вигляду. На ПЕТ помітні подряпини, включення, помутніння та сліди локального перегрівання.
Тому якість поверхні варто перевіряти не лише на вихідній ПЕТ-плівці, а й на готовому пробному виробі. Після нагрівання матеріал повинен зберігати однорідний зовнішній вигляд Без помітних помутнілих ділянок і дефектів.
Які види ПЕТ-плівки використовують для термоформування
Для виробництва прозорої формованої упаковки широко застосовують APET – аморфний поліетилентерефталат із хорошими оптичними властивостями. RPET позначає матеріал із вмістом переробленого ПЕТ. При цьому перероблена сировина також може використовуватися для виробництва аморфної плівки.
Якщо порівнювати APET і RPET, відмінності важливо оцінювати з урахуванням складу, структури матеріалу та вимог до готового виробу. На прозорість, здатність до формування та повторюваність характеристик впливають якість сировини, технологія виробництва та вміст вторинного полімеру.
Вибираючи первинний і перероблений ПЕТ, враховуйте технічну документацію, умови подальшої переробки та призначення упаковки. Якщо виріб контактуватиме з харчовою продукцією, необхідно окремо підтвердити придатність конкретного матеріалу для такого застосування.
Як властивості ПЕТ-плівки впливають на процес термоформування
Основні особливості термоформування ПЕТ пов’язані з рівномірним нагріванням. Полотно повинно стати достатньо пластичним для витягування, але не перегрітися. Недостатньо нагрітий матеріал гірше повторює контур форми, а надмірне нагрівання може спричинити провисання, помутніння та нестабільну товщину.
Для всіх виробництв немає єдиного значення температури термоформування ПЕТ. Робочий режим залежить від типу ПЕТ, товщини полотна, часу нагрівання, конструкції обладнання, форми та швидкості циклу. Тому температуру підбирають під час тестового запуску, орієнтуючись на рекомендації щодо конкретного матеріалу.
Як нагрівання та глибина витягування впливають на результат
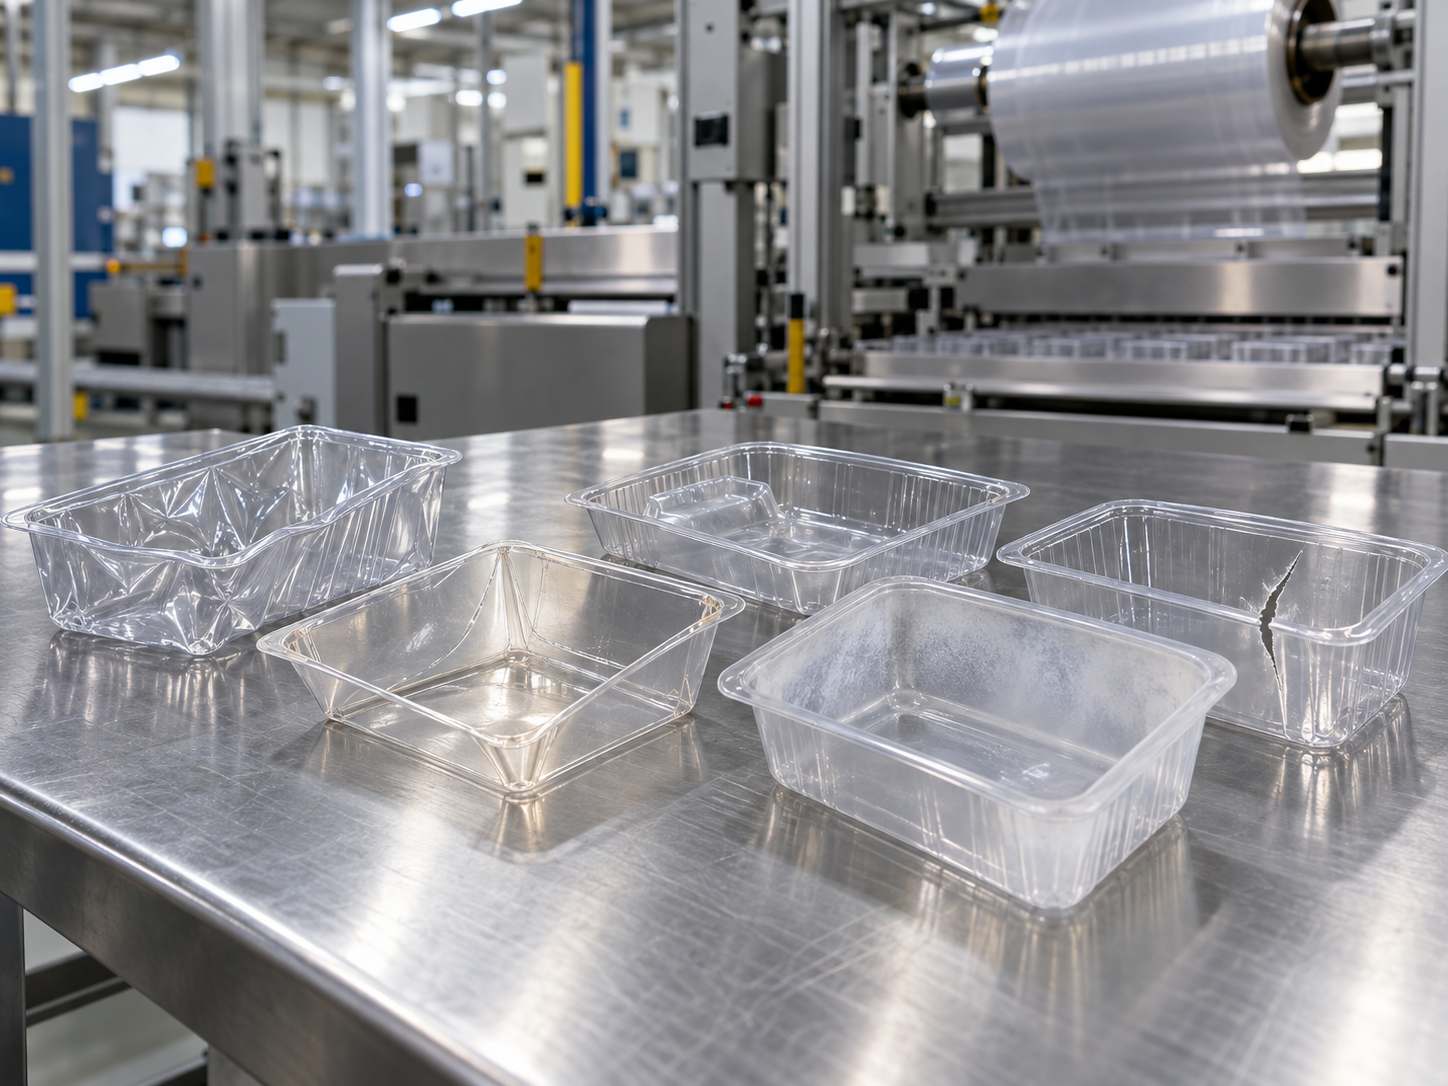
Зі збільшенням глибини форми матеріал сильніше перерозподіляється між бортом, стінками та дном. Недостатнє нагрівання може призвести до недоформованих ділянок, а надмірне – до сильного провисання та нерівномірної товщини.
Для складного виробу враховують глибину, радіуси, кути та ширину дна. Іноді підвищення температури не вирішує проблему: Потрібна інша початкова товщина матеріалу, окреме налаштування зон нагрівання або застосування допоміжних засобів формування.
Типові дефекти та причини їх появи
На проблеми з матеріалом або налаштуванням процесу вказують:
- складки – нерівномірне нагрівання або надлишок матеріалу в окремих зонах;
- тонкі кути та дно – надмірне витягування або недостатня вихідна товщина;
- недоформування – недостатнє нагрівання, слабкий вакуум або занадто короткий цикл;
- помутніння – перегрівання або зміна структури матеріалу;
- розриви – надмірне витягування, дефект полотна або невідповідний режим.
Якщо дефект постійно виникає в одній зоні, потрібно перевіряти не лише сировину, а й нагрівачі, вакуумні канали, форму та подачу полотна.
Як вибрати ПЕТ-плівку для конкретного виробничого завдання
Щоб зрозуміти, як вибрати ПЕТ-плівку для термоформування, спочатку визначають параметри майбутнього виробу: розміри, глибину, необхідну жорсткість, прозорість та умови експлуатації.
Грамотний вибір ПЕТ-плівки для виробництва упаковки ґрунтується на поєднанні типу сировини, товщини, ширини, якості поверхні та стабільності партії. Для рулонної лінії додатково важливі параметри намотування та відповідність ширини робочій зоні обладнання.
Optipak виробляє ПЕТ-плівку та листовий матеріал для подальшого формування. Як виробник пластикової тари, компанія працює із сировиною для стаканів, кришок, контейнерів, корексів та інших пакувальних виробів.
| Параметр | На що впливає | Що враховувати під час вибору |
| Товщина ПЕТ-плівки | Жорсткість і розподіл матеріалу | Глибину витягування та конструкцію виробу |
| Рівномірність товщини | Стабільність формування | Однакову товщину по ширині полотна |
| Ширина рулону | Витрати матеріалу та роботу лінії | Робочу ширину обладнання та розкладку форми |
| Прозорість | Зовнішній вигляд упаковки | Вимоги до стаканів, контейнерів і блістерів |
| Тип ПЕТ | Формувальність і властивості виробу | Первинний ПЕТ, APET або матеріал із RPET |
| Якість поверхні | Вигляд готового виробу | Відсутність подряпин, включень і помутнінь |
Які параметри виробу та обладнання враховувати
Перед замовленням матеріалу потрібно зіставити:
- робочу ширину лінії та формат рулону;
- розміри та кількість гнізд форми;
- глибину витягування та радіуси;
- необхідну жорсткість виробу;
- спосіб формування;
- розташування та кількість зон нагрівання;
- швидкість лінії та тривалість циклу;
- вимоги до прозорості та поверхні.
Термоформувальна плівка повинна підходити саме під цю комбінацію параметрів. Однакова товщина у двох матеріалів ще не означає однакову поведінку на конкретному обладнанні.
Як перевірити матеріал перед серійним виробництвом
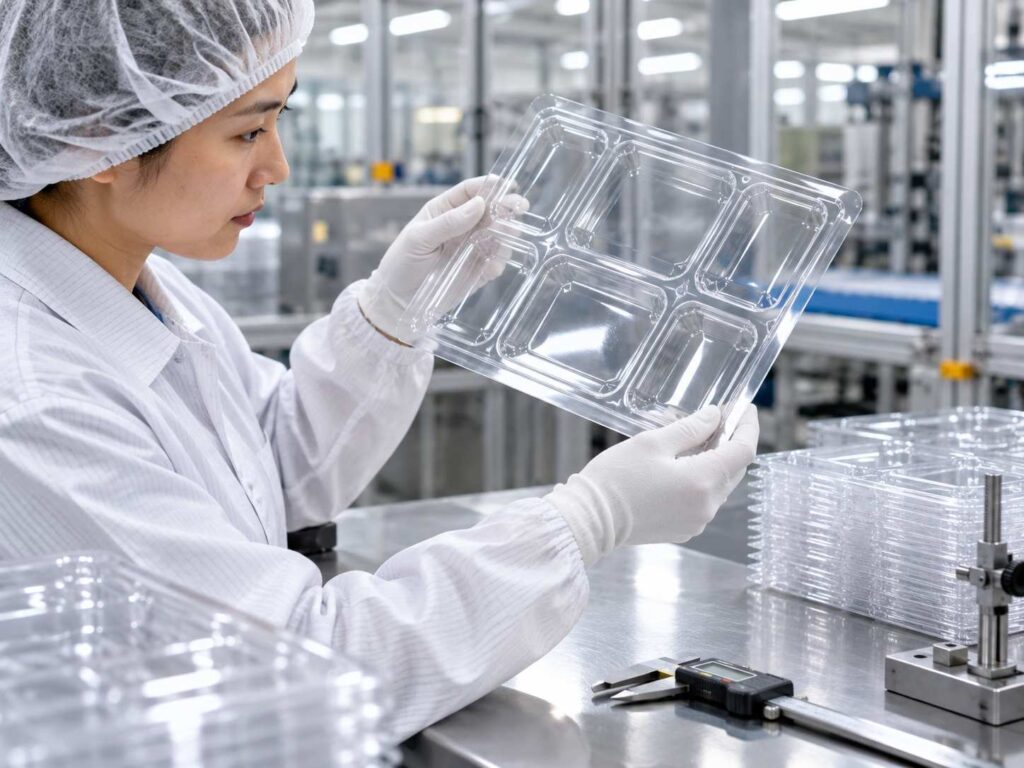
Технічна специфікація допомагає відібрати матеріал, але остаточну оцінку дає пробне формування. Перед великою закупівлею варто виготовити невелику партію та перевірити геометрію, розподіл товщини, прозорість, якість обрізання та стабільність виробу після охолодження.
Важливо тестувати матеріал на тому обладнанні та з тією формою, які використовуватимуться в серії. Якщо для отримання якісного виробу доводиться працювати на межі можливостей лінії, такий режим може виявитися нестабільним під час тривалого випуску.
Правильно підібрана ПЕТ-плівка – це не просто матеріал потрібної товщини. Вона повинна відповідати виробу, формі та можливостям лінії. Чим точніше узгоджені параметри сировини та процесу, тим нижчий ризик браку й тим стабільніший результат під час серійного виробництва.
-
 Бабл ті і з чим його їдять: гайд по головному літньому тренду для українських кав’яреньДетальніше
З приходом тепла вулиці українських міст знову наповнюються людьми: відкриваються літні тераси, оживають парки, починаються...
-
Від ресторанної подачі до пікніка: тренди українського фуд-корту та роль якісного пакуванняДетальніше
Сучасний ринок HoReCa в Україні активно змінюється разом зі звичками споживачів. З приходом теплого сезону...
-
Майбутнє одноразового посуду: екологічні матеріали та стійкі рішенняДетальніше
Сучасний ринок упаковки стрімко змінюється під впливом глобальних екологічних викликів і нових вимог споживачів. Сьогодні...
-
Чому прозорі ПЕТ-стакани — must-have для вашої кав’ярні цієї весниДетальніше
З першими теплими днями змінюється не лише гардероб людей, а й їхні смакові звички. Гаряча...
-
ПЕТ упаковка для харчової промисловості: чому у 2026 році вигідно купити ПЕТ таруДетальніше
Сучасна харчова упаковка — це не просто оболонка, а важлива частина стратегії продажів. У 2026...